Линию продольной резки оценивают не только по рулонам, которые она обрабатывает. Для сервисного металлоцентра, производителя следующего этапа или производителя компонентов качество каждой обрезанной кромки оказывает прямое влияние на следующий этап. Острая контролируемая кромка поддерживает формовку, сварку, покрытие, штамповку и безопасную обработку. Напротив, нестабильный заусенец может порождать жалобы, которые появляются намного позже того, как рулон покинул линию.
Поэтому контроль заусенца при продольной резке следует рассматривать как дисциплину всей системы линии, а не как простую регулировку настройки. Ножи головки — центр результата, но состояние материала, направление полосы, входное и выходное натяжение, намотка, практики обслуживания и обратная связь инспекции вносят свой вклад. Правильная цель — не просто сделать заусенец менее заметным, а добиться повторяемого качества кромки при коммерчески полезной скорости производства для проверенной полосы покупателя.
Почему контроль заусенца — вопрос бизнеса
Заусенец — это поднятая или разорванная кромка, остающаяся при разделении полосы. Его размер и форма могут варьироваться в зависимости от марки материала, толщины, твёрдости, покрытия, ширины, типа реза и условий линии. Даже когда заусенец мал, нестабильность стоит дорого: она может сделать рулон непригодным для чувствительного следующего процесса, повысить риск обработки, ускорить износ формовочного инструмента или потребовать дополнительных этапов снятия заусенца и инспекции.
Для сервисных металлоцентров коммерческий риск обычно кумулятивный. Рез на пределе может быть принят в одном заказе, но вызвать проблемы, когда этот разрезанный рулон затем формуется валками, штампуется, сваривается или используется в системе автоматической подачи клиента. Поэтому покупателю нужно согласованное ожидание качества кромки вместе с допусками ширины штрипса, серповидности, телескопирования и защиты поверхности. Контроль заусенца не заменяет эти характеристики; он принадлежит к тому же обсуждению качества.
В XIONGJIN MACHINERY проект продольной резки должен начинаться с чёткой матрицы материалов и продукции. Техническое обсуждение должно определять марки рулонов, диапазоны толщин, характеристики прочности, ширины реза, требования к готовому рулону и важные для покупателя следующие применения. Точная пригодность, расположение ножей и конфигурация линии должны технически подтверждаться для реального случая эксплуатации.
Что заусенец показывает о процессе реза
Роторная продольная резка — управляемый процесс резания. Верхний и нижний дисковые ножи должны врезаться в полосу с правильным соотношением, чтобы материал сначала пластически деформировался, а затем разрушался стабильно и предсказуемо. Когда процесс реза сбалансирован, кромка обычно показывает приемлемое сочетание округлённой кромки, глянцевой зоны, зоны разрушения и ограниченного заусенца. Когда условия отклоняются, профиль кромки становится полезным диагностическим сигналом.
Зазор ножей должен соответствовать материалу
Зазор ножей обычно обсуждают как процент толщины, но фиксированного правила недостаточно для производственных решений. Прочность материала, пластичность, покрытие и требуемое состояние кромки влияют на реальную регулировку. Рабочий зазор для рулона мягкой стали может не дать тот же результат на высокопрочном материале, нержавеющей стали или другой толщине.
Чрезмерный зазор может вызвать более грубый излом и больший заусенец. Недостаточный зазор может повысить усилие реза, ускорить износ ножей и создать другой рисунок повреждения кромки. Ответ — не гнаться за единым числом для всех случаев, а регистрировать настройки, давшие стандарт для семейств материалов покупателя, подтверждать результат инспекцией кромки и контролировать смену заказа для восстановления утверждённого соотношения.
Состояние ножей и перекрытие заслуживают равного внимания
Острота, геометрия, концентричность и состояние монтажа ножей влияют на рез так же, как номинальный зазор. Изношенное или повреждённое острие может повысить нагрузку реза и сделать качество кромки менее стабильным в программе резки. Неправильное перекрытие также может изменить линию реза. На практике программа обслуживания должна включать значимые для продаваемой продукции критерии инспекции — а не только календарный интервал.
Оператор также выигрывает от чёткого метода отчётности. Если рисунок кромки меняется, команда линии должна уметь различить, является ли вероятной причиной состояние ножей, ошибка настройки, вариация входного материала, прилегание полосы или характеристики натяжения. Смена ножей без выявления причины может скрыть повторяющуюся технологическую проблему вместо её решения.
Контроль заусенца — дисциплина всей системы
Состояние рулона, подача и направление кромок
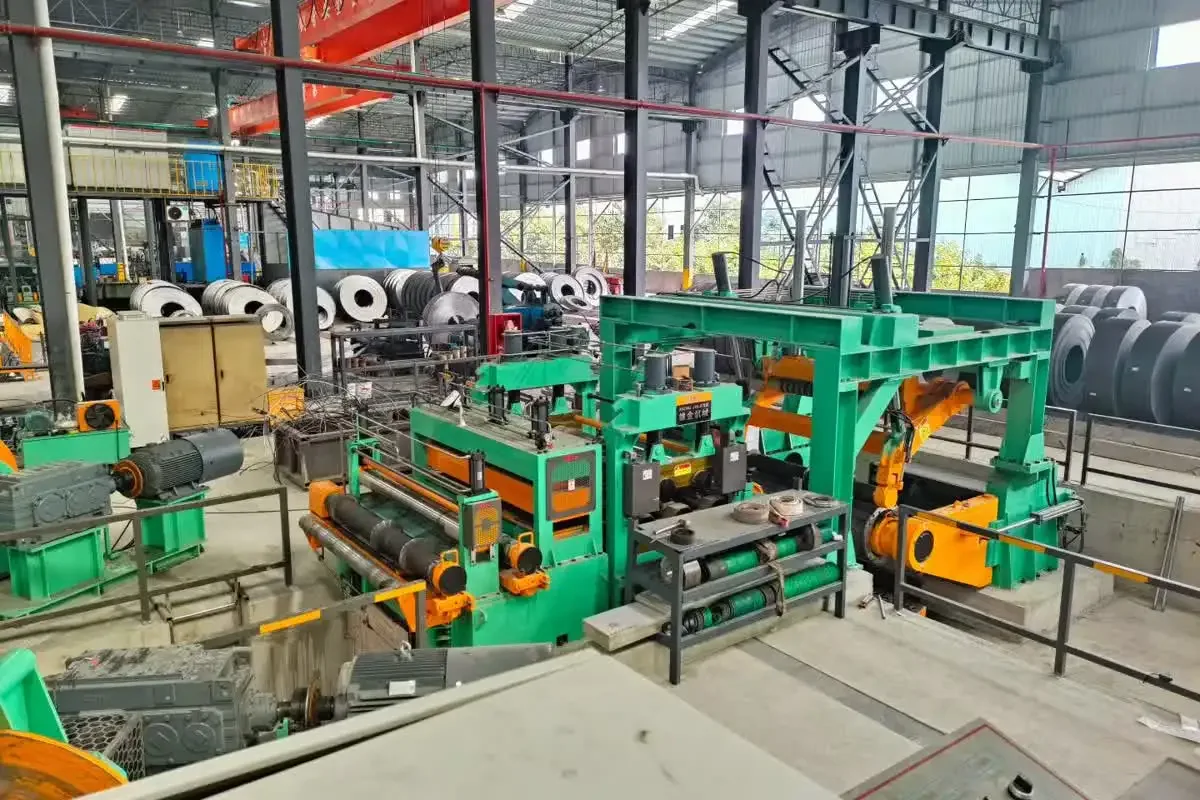
Продольная резка начинается до того, как полоса достигнет ножей. Рулон со смещёнными слоями, повреждёнными кромками, плохой намоткой, остаточной формой и нестабильной подачей может затруднить стабильный рез. Хороший входной модуль должен позволять безопасную загрузку рулона и управляемую подачу, пока система направления устанавливает согласованный тракт полосы. Если полоса движется боком или входит в головку в меняющихся условиях, регулировка ножей не может давать тот же результат при каждом проходе.
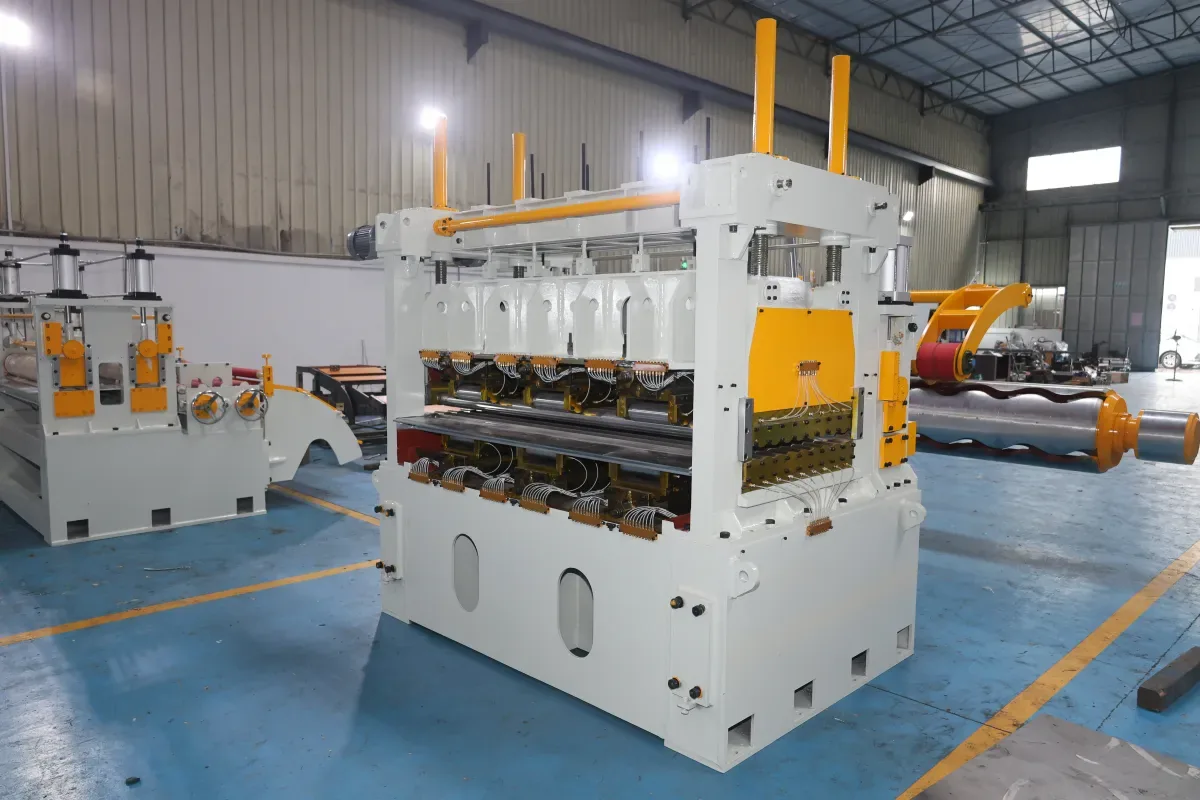
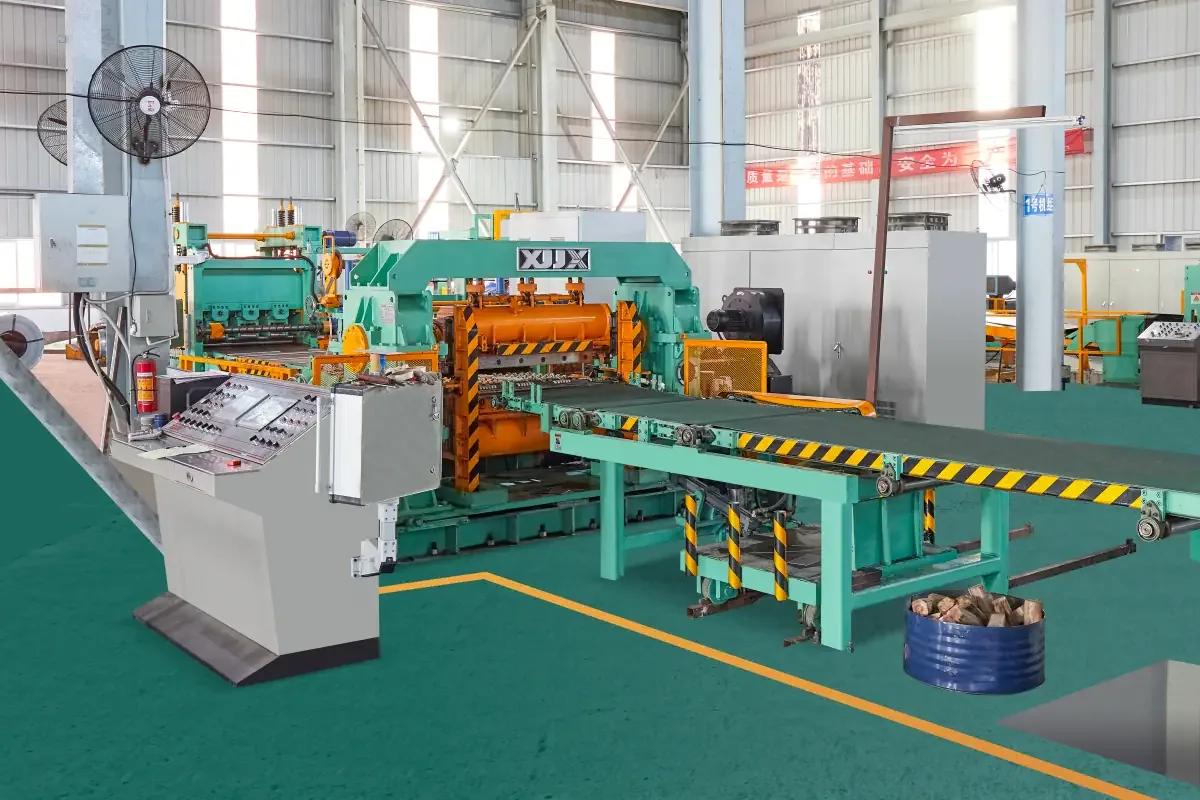
Это одна из причин, по которой покупатель должен проверять весь поток материала вместо выбора одной головки. Опубликованный обзор Что такое продольная резка? — полезная отправная точка для картирования ключевых функций от загрузки рулона до намотки. Для проектов, требующих конфигурации с большей нагрузкой, страница проверенного проекта продольной резки 1850 с двойной головкой компании XIONGJIN иллюстрирует тип специфичного для проекта обсуждения конфигурации, которое покупатель должен провести с поставщиком оборудования.
Натяжение и намотка защищают результат после реза
Кромка штрипса продолжает иметь значение после выхода из ножей. Недостаточное или нестабильное натяжение может заставить штрипсы уходить, ослабевать, тереться о части линии или давать плохую намотку. Чрезмерное натяжение может вызвать другой ряд проблем, включая метки, деформацию или ненужные напряжения в тонком чувствительном материале. Правильная стратегия натяжения зависит от материала, размера штрипса, расположения дистанционных втулок, требований к готовому рулону и мощности выбранной линии.
Поэтому качество намотки — часть контроля заусенца в практическом смысле. Чистая кромка, которая затем повреждается нестабильной обработкой полосы, становится проблемой качества для покупателя. Дистанционные втулки, натяжное оборудование, обработка обрезков и управление намотчиком должны проверяться как связанная система. Например, страница проверенного проекта продольной резки 1850 с двойной головкой и ременным натяжением может помочь покупателю спросить о расположении натяжения и обработке материала, тогда как окончательный выбор оборудования должен подтверждаться по требуемому процессу.
Практический процесс приёмки и обслуживания
Надёжное качество кромки строится на дисциплинированной обратной связи. Во время приёмки покупатель и поставщик должны согласовать, как выбирать представительные рулоны, какие ширины реза будут оцениваться, как будут инспектироваться образцы кромки и какие производственные условия будут регистрироваться. Это создаёт базовую линию вместо того, чтобы оставлять приёмку на разовом визуальном суждении.
В регулярном производстве полезный план контроля обычно включает следующие действия:
- Документировать инструмент, зазор, перекрытие и расположение дистанционных втулок для работ, давших стандарт.
- Инспектировать первый рулон после настройки или смены инструмента, а затем периодически отбирать пробы по материалу и риску качества.
- Регистрировать наблюдения о входном рулоне, включая повреждённые кромки, проблемы формы или аномальные состояния поверхности.
- Контролировать прилегание полосы, отклик натяжения и намотку готового рулона вместо инспекции только головки.
- Отслеживать тенденцию повторяющихся проблем кромки по семейству материалов и типу реза для обслуживания на основе доказательств.
Ценность этого процесса — и скорость, и качество. Когда команда может связать видимое состояние кромки с зарегистрированными настройками и характеристиками линии, она может быстрее исправить реальную причину. Это снижает число пробных рулонов, улучшает повторяемость настройки и даёт коммерческой команде более надёжную основу для обсуждения качества кромки с клиентом.
Как покупатель должен специфицировать линию продольной резки
Покупатель иногда запрашивает целевую скорость или максимальный вес рулона до определения качества продукции, которое линия должна защищать. Эти входы важны, но должны сопровождаться полным резюме применения. Хороший запрос котировки включает типы материалов, диапазоны толщин и ширин, вес рулона, диапазон прочности на растяжение, если известен, минимальную и максимальную ширины реза, число штрипсов, ожидания качества кромки, требования к намотке, потребности автоматизации и следующие применения.
Также полезно определить трудную работу, а не только среднюю. Линия, которая будет обрабатывать смесь углеродистой стали, нержавеющей стали, покрытых рулонов или высокопрочного материала, может нуждаться в разных инструментах и операционных стратегиях во всём диапазоне. Покупатель должен спросить, как планируются смена заказа, контроль натяжения, обработка обрезков и контроль качества для этих случаев. Не следует предполагать, что конфигурация, подходящая для одной толщины или сплава, автоматически подойдёт для каждого будущего заказа.
XIONGJIN MACHINERY может использовать эту информацию для развития технического обсуждения вокруг подходящей головки, вспомогательного оборудования, управления и расположения обработки материала. Лучший результат — проверенная конфигурация, связывающая вход материала, цели обрезанной кромки, требования к готовому рулону и устойчивые операционные практики, — а не изолированно выбранный выдающийся параметр.
Вывод
Контроль заусенца при продольной резке — практическая мера того, насколько хорошо линия обработки рулона специфицирована, обслуживается и эксплуатируется. Зазор и состояние ножей необходимы, но работают внутри большего процесса, включающего состояние рулона, подачу, прилегание, натяжение, намотку, инспекцию и обратную связь обслуживания. Сервисные металлоцентры, управляющие этими факторами вместе, лучше позиционированы для защиты качества кромки при сохранении надёжного производства.
Для нового проекта линии продольной резки эффективным следующим шагом будет определить реальные требования к материалу и качеству кромки, а затем проверить их с поставщиком оборудования до закрытия конфигурации. Этот подход удерживает обсуждение сфокусированным на проверенных технологических потребностях и помогает превратить простое наблюдение заусенца в полезное техническое решение.